تلفن تماس :
09375840105
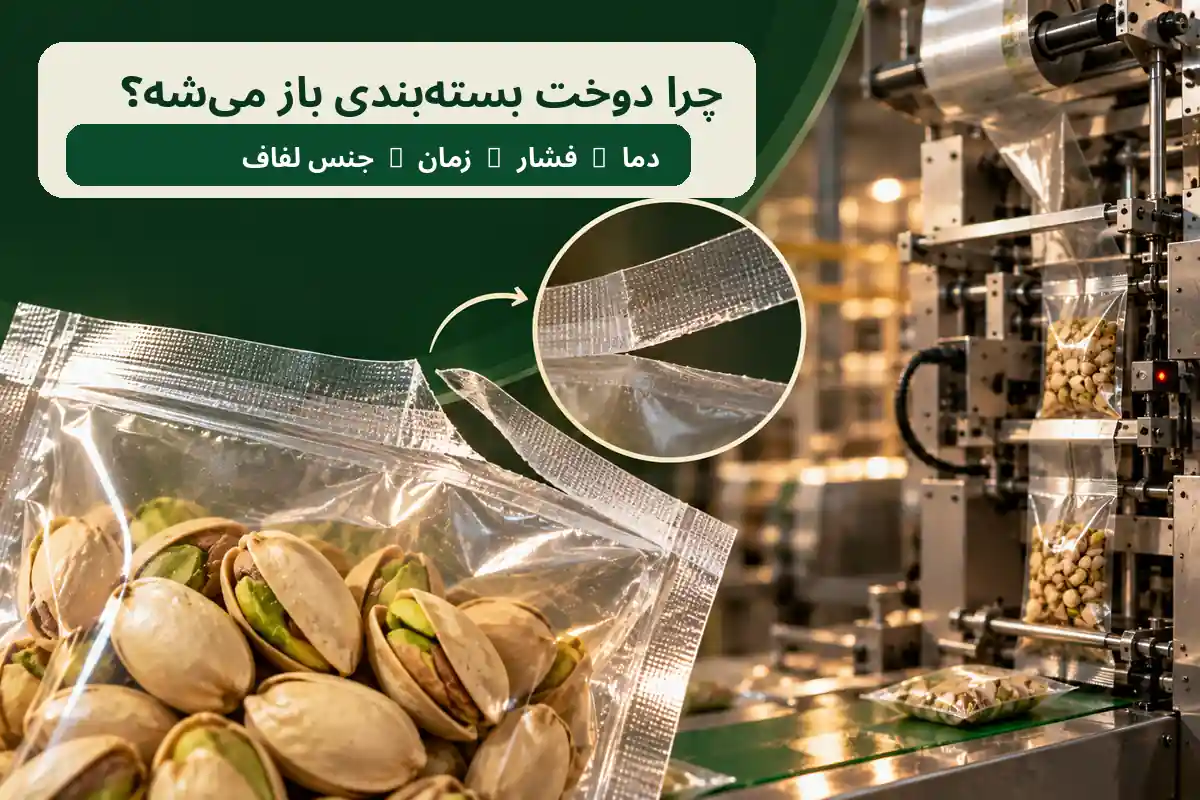
باز شدن دوخت یکی از مشکلاتی است که میتواند باعث نشت محصول، کاهش کیفیت ظاهری بسته و حتی برگشت خوردن محصول در فرآیند فروش شود.
این مشکل همیشه به «ضعیف بودن فیلم» مربوط نیست. جنس لایه دوخت، ضخامت لفاف، دمای دستگاه، فشار فک دوخت، زمان تماس، آلودگی ناحیه دوخت و سرعت دستگاه همگی میتوانند روی استحکام نهایی دوخت اثر بگذارند.
در این مقاله مهمترین دلایل باز شدن دوخت بسته بندی را بررسی میکنیم و توضیح میدهیم قبل از تولید یا تغییر جنس لفاف چه نکاتی باید کنترل شوند.
در بسیاری از فیلمهای پلاستیکی، لایهای از ساختار لفاف تحت حرارت و فشار نرم میشود و دو سطح فیلم به یکدیگر متصل میشوند.
برای ایجاد دوخت مناسب، جنس فیلم باید با محدوده دمایی دستگاه سازگار باشد و فشار و زمان تماس نیز در محدوده مناسب قرار بگیرند.
دمای کمتر یا بیشتر از محدوده مناسب میتواند مانع تشکیل دوخت پایدار شود.
اگر لایه دوخت با شرایط دستگاه هماهنگ نباشد، دوخت ممکن است استحکام کافی نداشته باشد.
پودر، چربی، ذرات محصول یا رطوبت در ناحیه دوخت میتواند اتصال دو سطح را مختل کند.
فشار فک دوخت باید متناسب با فیلم و سرعت دستگاه تنظیم شود.
در سرعت بالا ممکن است زمان تماس فک برای ایجاد دوخت کامل کافی نباشد.
ضخامت و تعداد لایهها میتوانند بر انتقال حرارت و رفتار دوخت اثر بگذارند.
برای تمام فیلمها یک دمای ثابت وجود ندارد. محدوده مناسب به جنس لایه دوخت، ضخامت، سرعت دستگاه و زمان تماس بستگی دارد.
افزایش بیش از حد دما الزاماً باعث بهتر شدن دوخت نمیشود و حتی میتواند باعث جمعشدگی، سوختگی، تغییر شکل یا ضعیف شدن ناحیه دوخت شود.
اگر دما برای نرم شدن لایه دوخت کافی نباشد، اتصال کامل بین دو سطح ایجاد نمیشود.
در این شرایط ممکن است بسته در ابتدا بسته به نظر برسد اما با فشار یا کشش کم باز شود.
افزایش بیش از حد دما میتواند باعث تغییر شکل فیلم، چسبیدن آن به فک دستگاه یا ضعیف شدن لبه دوخت شود.
در برخی ساختارهای چندلایه نیز حرارت نامناسب ممکن است روی ظاهر و عملکرد لفاف اثر بگذارد.
هر فیلم رفتار حرارتی یکسانی ندارد. ساختارهایی مانند PE، CPP یا لایههای دوخت مختلف میتوانند محدوده دمایی و عملکرد متفاوتی داشته باشند.
به همین دلیل نمیتوان تنظیمات یک رول را بدون بررسی برای ساختار دیگری استفاده کرد.
نه لزوماً. افزایش ضخامت میتواند نحوه انتقال حرارت را تغییر دهد و ممکن است تنظیمات دستگاه نیاز به اصلاح داشته باشند.
از طرف دیگر، ضخامت بسیار پایین نیز در بعضی کاربردها میتواند استحکام مکانیکی بسته را کاهش دهد.
اگر ذرات محصول بین دو سطح فیلم قرار بگیرند، امکان تماس کامل بین لایههای دوخت کاهش پیدا میکند.
این مشکل در محصولاتی مانند پودرها، ادویه، قهوه، مواد چرب یا محصولاتی که هنگام پر شدن در ناحیه دوخت پخش میشوند اهمیت بیشتری دارد.
برای تشکیل اتصال مناسب، دو سطح فیلم باید در زمان مشخص تحت فشار کافی قرار بگیرند.
فشار کمتر از حد مناسب میتواند اتصال ناقص ایجاد کند و فشار بیش از حد نیز ممکن است باعث تغییر شکل یا آسیب مکانیکی فیلم شود.
زمان تماس فک گرم با فیلم یکی دیگر از عوامل مؤثر در فرآیند دوخت است. اگر زمان تماس کوتاه باشد، ممکن است گرمای کافی به ناحیه دوخت منتقل نشود.
این موضوع با سرعت دستگاه ارتباط مستقیم دارد؛ هرچه سرعت بیشتر شود، فرصت انجام عملیات ممکن است کاهش پیدا کند.
وقتی سرعت تولید بالا میرود، زمان در دسترس برای گرم شدن، فشرده شدن و سرد شدن دوخت ممکن است کاهش پیدا کند.
اگر فیلم و تنظیمات دستگاه برای این سرعت مناسب نباشند، استحکام دوخت میتواند کاهش پیدا کند.
شکل فک، عرض دوخت و طرح سطح آن میتوانند بر توزیع فشار و حرارت اثر بگذارند.
یک ساختار فیلم ممکن است روی یک نوع فک عملکرد مناسبی داشته باشد و روی دستگاه دیگر نیازمند تنظیمات متفاوت باشد.
در ساختارهای لمینتی، همه لایهها وظیفه دوخت ندارند. معمولاً لایه داخلی نقش اصلی را در ایجاد اتصال حرارتی دارد.
لایههای بیرونی ممکن است وظایفی مانند چاپپذیری، مقاومت یا ظاهر بسته را تأمین کنند.
اگر ساختار چندلایه از نظر جنس، چسب یا فرآیند لمینت مشکل داشته باشد، ممکن است عملکرد نهایی بسته تحت تأثیر قرار بگیرد.
باز شدن خود لایهها با باز شدن خط دوخت یکسان نیست و باید محل دقیق شکست بررسی شود.
بهترین روش، بررسی مرحلهای عوامل است. ابتدا شرایط دستگاه و سپس عملکرد فیلم باید کنترل شوند.
| نشانه | عامل احتمالی |
|---|---|
| دوخت تقریباً اصلاً نگرفته | دمای کم، زمان کم یا جنس نامناسب لایه دوخت |
| فیلم در محل دوخت سوخته یا جمع شده | دمای زیاد یا زمان تماس بالا |
| بعضی نقاط دوخت باز هستند | آلودگی، فشار نامساوی یا سطح فک |
| در سرعت پایین خوب و در سرعت بالا ضعیف است | زمان دوخت یا تنظیمات سرعت |
| لایهها از هم جدا میشوند | احتمال مشکل در ساختار یا لمینت |
فرآیندهای بسته بندی میتوانند از سیستمهای مختلف اتصال استفاده کنند. در بسیاری از لفافهای پلاستیکی، دوخت حرارتی متداول است، اما برخی کاربردهای تخصصی ممکن است ساختار متفاوتی داشته باشند.
نوع لفاف باید از ابتدا با تکنولوژی دستگاه بسته بندی هماهنگ شود.
طراحی باید به شکلی انجام شود که ساختار چاپ و ناحیه دوخت با فرآیند تولید هماهنگ باشند.
در بعضی ساختارها قرارگیری نامناسب چاپ، پوشش یا سایر مواد در ناحیه دوخت میتواند عملکرد مطلوب را دشوار کند.
در مواد غذایی علاوه بر استحکام، باید شرایط واقعی پرشدن محصول، وزن بسته و آلودگی احتمالی محل دوخت نیز در نظر گرفته شوند.
برای مثال پودرها، ادویه و بعضی محصولات روغنی ممکن است نسبت به حبوبات خشک رفتار متفاوتی در فرآیند بسته بندی داشته باشند.
وزن بسته، مقاومت فیلم و شرایط حمل از عوامل مهم هستند. بستهای که دوخت مناسبی دارد اما فیلم آن در اثر وزن محصول پاره میشود، همچنان ساختار مناسبی نیست.
بنابراین استحکام دوخت و مقاومت کلی بسته باید همزمان بررسی شوند.
حتی اگر مشخصات فنی فیلم مناسب به نظر برسد، بهترین ارزیابی در شرایط واقعی دستگاه انجام میشود.
سرعت، دما، فشار، نوع فک و محصول واقعی میتوانند همگی بر نتیجه نهایی اثر بگذارند.
مشخص کنید دوخت باز شده یا خود لایهها جدا شدهاند.
دما، فشار، سرعت و زمان دوخت بررسی شوند.
آلودگی یا ورود مواد به ناحیه دوخت بررسی شود.
جنس، ضخامت و لایه دوخت با دستگاه تطبیق داده شوند.
معمولاً نباید اولین راهحل، افزایش یا کاهش ضخامت باشد. ابتدا باید علت واقعی مشکل مشخص شود.
اگر مشکل از دمای دستگاه، آلودگی محل دوخت یا ساختار نامناسب باشد، تغییر ضخامت بهتنهایی راهحل قابل اتکایی نخواهد بود.
باز شدن دوخت میتواند حاصل ترکیبی از جنس فیلم، ضخامت، دما، فشار، زمان، سرعت دستگاه و شرایط محصول باشد.
برای حل اصولی مشکل باید محل شکست مشخص شود و پارامترهای دستگاه و ساختار فیلم بهصورت مرحلهای بررسی شوند.
نوع محصول، دستگاه، ابعاد، وزن بسته، جنس فعلی فیلم و مشکل دوخت را برای تابا پلاست ارسال کنید تا مشخصات سفارش بررسی شود.
استعلام قیمت و بررسی لفافدمای نامناسب، فشار کم، زمان دوخت ناکافی، آلودگی محل دوخت، جنس نامناسب فیلم یا ساختار نامتناسب با دستگاه از دلایل احتمالی هستند.
نه لزوماً. دمای بیش از حد نیز میتواند فیلم را ضعیف یا تغییر شکل دهد. باید محدوده مناسب برای همان ساختار پیدا شود.
همیشه نه. ضخامت فقط یکی از عوامل است و جنس لایه دوخت، تنظیمات دستگاه و زمان تماس نیز اهمیت دارند.
ممکن است زمان تماس فک با فیلم در سرعت بالاتر کافی نباشد یا تنظیم دما و فشار برای آن سرعت مناسب نباشد.
بله. پودر، چربی، رطوبت یا ذرات محصول بین دو سطح فیلم میتوانند مانع تشکیل اتصال کامل شوند.
در باز شدن دوخت، اتصال حرارتی دو سطح شکست میخورد. در جدا شدن لمینت، لایههای خود ساختار از یکدیگر جدا میشوند.
باید دما، فشار، زمان، سرعت، وضعیت فک و آلودگی محل دوخت بررسی شوند و سپس عملکرد فیلم در شرایط واقعی دستگاه ارزیابی شود.
نوع محصول، وزن بسته، نوع دستگاه، ابعاد، ساختار فیلم، ضخامت، سرعت دستگاه و مشکل فعلی دوخت اطلاعات مهمی هستند.
اگر لفاف فعلی روی دستگاه دوخت مناسبی ندارد، مشخصات فیلم و دستگاه را ارسال کنید تا شرایط سفارش قبل از تولید بررسی شود.
ارسال مشخصات سفارش