تلفن تماس :
09375840105
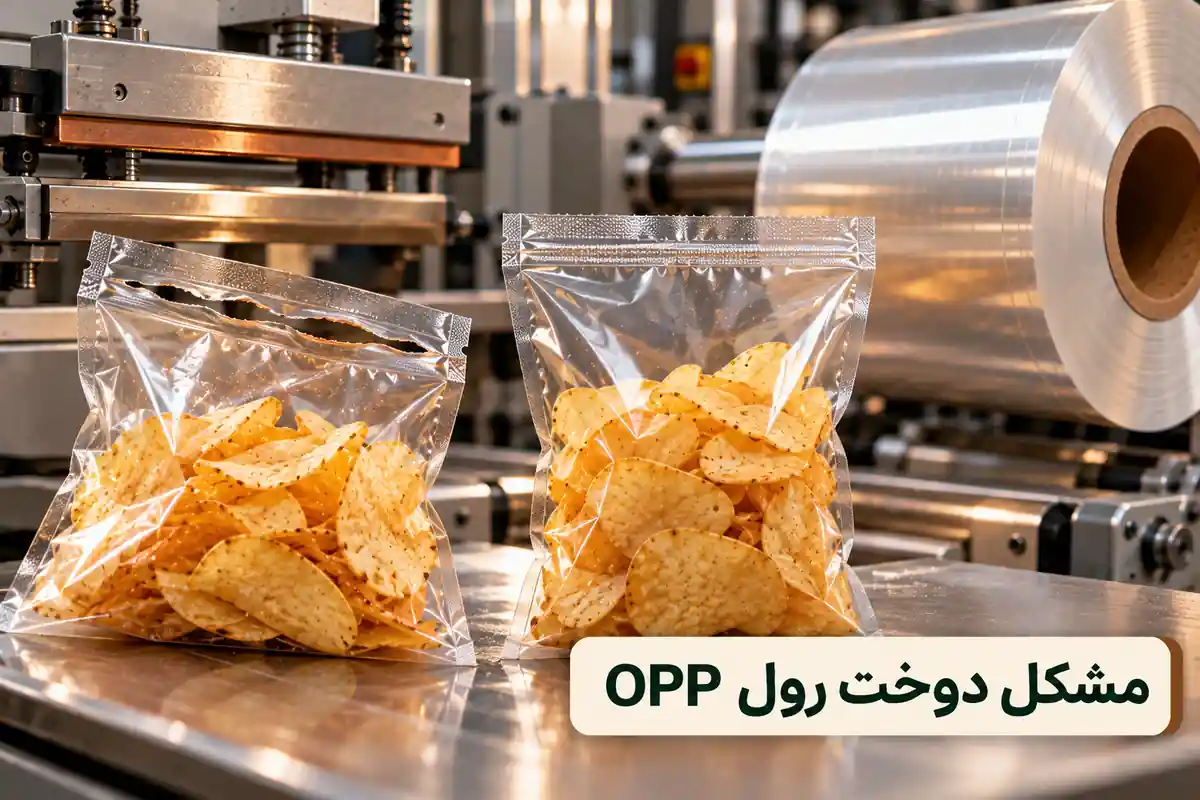
ضعیف بودن دوخت رول OPP یکی از مشکلاتی است که ممکن است هنگام راهاندازی یک لفاف جدید روی دستگاه بستهبندی دیده شود. بسته ممکن است در ابتدا بسته شود اما پس از مدت کوتاهی باز شود، دوخت ناقص باشد یا برای ایجاد اتصال مناسب به دمای بیشتری نیاز پیدا کند.
در چنین شرایطی نباید فقط دستگاه را مقصر دانست. نوع فیلم OPP، وجود یا نبود لایه دوختپذیر، ساختار OPP/CPP، ضخامت، دما، فشار، زمان تماس و حتی وجود محصول در محل دوخت میتوانند نتیجه را تغییر دهند.
در این مقاله علتهای اختصاصی مشکل دوخت رول OPP را بررسی میکنیم و توضیح میدهیم قبل از سفارش یا تغییر تنظیمات دستگاه چه مواردی باید کنترل شوند.
همه فیلمهای OPP عملکرد دوخت یکسانی ندارند. بعضی گریدها برای دوخت طراحی شدهاند و بعضی دیگر بیشتر برای چاپ، لمینت یا کاربردهای غیر دوخت مستقیم استفاده میشوند.
بنابراین صرف اینکه فیلم از جنس OPP است، نمیتوان نتیجه گرفت که روی هر دستگاهی بهخوبی دوخت میشود.
ممکن است فیلم انتخابشده برای دوخت مستقیم مناسب نباشد.
دمای کم یا بیش از حد میتواند کیفیت دوخت را کاهش دهد.
فکها باید تماس و فشار کافی و یکنواخت ایجاد کنند.
سرعت دستگاه روی مدت زمانی که فیلم تحت حرارت قرار میگیرد اثر دارد.
پودر، چربی یا ذرات محصول میتوانند بین دو سطح قرار بگیرند.
گاهی لازم است از ساختار لمینتی با لایه داخلی دوختپذیر استفاده شود.
یکی از اولین مواردی که باید بررسی شود نوع دقیق فیلم است.
فیلمی که عمدتاً برای چاپ یا لمینت انتخاب شده ممکن است همان رفتار دوخت یک فیلم مخصوص Heat Seal را نداشته باشد.
در بسیاری از لفافهای چندلایه، CPP بهعنوان لایه داخلی و دوختپذیر استفاده میشود.
در ساختار OPP/CPP، لایه OPP میتواند نقش چاپی و ظاهری داشته باشد و CPP در سمت داخلی بسته قرار گیرد تا دو سطح دوختپذیر هنگام بسته شدن روی هم قرار بگیرند.
در بسیاری از کاربردهایی که CPP بهعنوان لایه Sealant انتخاب شده باشد، ساختار OPP/CPP میتواند عملکرد دوخت مناسبی ایجاد کند.
اما نتیجه نهایی همچنان به گرید CPP، ضخامت، دما، فشار و دستگاه بستگی دارد.
اگر حرارت کافی به سطح دوختپذیر منتقل نشود، اتصال مناسبی بین دو سطح ایجاد نمیشود.
در نتیجه بسته ممکن است بهراحتی باز شود یا استحکام دوخت کافی نداشته باشد.
خیر.
افزایش بیش از حد دما میتواند باعث تغییر شکل فیلم، چسبیدن فیلم به فک، جمعشدگی یا آسیب ظاهری به ناحیه دوخت شود.
یک عدد ثابت برای تمام رولهای OPP وجود ندارد.
دمای مورد نیاز به گرید فیلم، ساختار تکلایه یا لمینتی، ضخامت، سرعت دستگاه، فشار فک و مدت تماس بستگی دارد.
با افزایش سرعت خط، مدت زمانی که فک دوخت با فیلم در تماس است میتواند کاهش پیدا کند.
اگر انتقال حرارت کافی نباشد، ممکن است دوخت در سرعت پایین مناسب باشد ولی در سرعت تولید اصلی ضعیف شود.
این وضعیت معمولاً نشان میدهد تعادل بین سرعت، دما و زمان تماس مناسب نیست.
ممکن است نیاز باشد ساختار فیلم یا تنظیمات دوخت برای سرعت واقعی تولید بازبینی شود.
برای ایجاد اتصال یکنواخت، دو سطح فیلم باید تماس مناسبی داشته باشند.
فشار ناکافی یا غیریکنواخت میتواند باعث شود بخشی از دوخت قوی و بخشی ضعیف باشد.
این حالت میتواند به عوامل زیر مربوط باشد:
در بستهبندی پودرها، حبوبات، تنقلات و محصولات ریز، ممکن است بخشی از محصول در لحظه بسته شدن بین لایههای فیلم قرار بگیرد.
این آلودگی میتواند مانع تماس کامل دو سطح شود و استحکام دوخت را کاهش دهد.
بله، آلودگی سطح دوخت با روغن، چربی یا مواد پودری میتواند کیفیت اتصال را کاهش دهد.
در محصولات پرچرب باید این موضوع هنگام انتخاب ساختار و تنظیم دستگاه در نظر گرفته شود.
اگر فیلم هنگام ورود به فک صاف نباشد، دو سطح بهطور یکنواخت روی یکدیگر قرار نمیگیرند.
در نتیجه در قسمتهای چروکشده ممکن است دوخت ضعیفتر باشد.
بله. کشش بیش از حد یا ناپایدار میتواند فرم فیلم و موقعیت آن نسبت به فک را تغییر دهد.
کنترل مناسب کشش برای حرکت یکنواخت رول در دستگاه اهمیت دارد.
اگر عرض رول با سیستم فرمینگ هماهنگ نباشد، محل قرارگیری دو لبه فیلم و دوخت طولی میتواند تغییر کند.
بنابراین عرض نادرست ممکن است بهصورت غیرمستقیم مشکل دوخت ایجاد کند.
ضخامت کل ساختار روی انتقال حرارت و رفتار فیلم در دستگاه اثر دارد.
در ساختارهای لمینتی باید ضخامت تمام لایهها در کنار هم بررسی شود.
بله، بهویژه در ساختارهایی که فقط یک سمت برای دوخت طراحی شده است.
اگر رول به شکلی وارد دستگاه شود که سطح اشتباه در محل دوخت قرار گیرد، عملکرد مورد انتظار حاصل نمیشود.
دو فیلم که هر دو با نام OPP عرضه میشوند الزاماً مشخصات یکسان ندارند.
گرید، ضخامت، پوشش سطحی و ویژگیهای دوخت میتوانند متفاوت باشند.
تغییر ضخامت میتواند روی انتقال حرارت، انعطاف فیلم و فشار مؤثر در محل دوخت اثر بگذارد.
به همین دلیل تنظیمی که برای یک ساختار مناسب بوده، ممکن است برای ساختار جدید نیاز به اصلاح داشته باشد.
ظاهر اولیه دوخت همیشه نشاندهنده استحکام نهایی نیست.
ساختار نامناسب، آلودگی، فشار مکانیکی بسته یا ضعف اتصال میتوانند باعث شوند دوخت بعداً باز شود.
دمای بیش از حد، زمان تماس زیاد یا فشار نامناسب میتواند باعث آسیب ظاهری در محل دوخت شود.
در این شرایط باید تنظیمات و ساختار فیلم هر دو بررسی شوند.
طراحی فایل باید با ناحیه دوخت هماهنگ باشد.
در ساختارهایی که مرکب یا پوششهای دیگر در منطقه Seal قرار میگیرند، باید سازگاری آنها با فرآیند دوخت بررسی شود.
تنظیم واقعی فکهای دوخت را بررسی کنید.
یکنواخت بودن تماس فکها کنترل شود.
مشکل را در سرعت واقعی تولید بررسی کنید.
محل دوخت و ورود محصول کنترل شود.
| نشانه | مواردی که باید بررسی شوند |
|---|---|
| فیلم قبلی خوب دوخت میشود، رول جدید نه | ساختار، گرید، ضخامت و سطح دوخت فیلم جدید |
| همه رولها ضعیف دوخت میشوند | دما، فشار، فکها و تنظیمات دستگاه |
| فقط در سرعت بالا مشکل وجود دارد | زمان تماس، دما و سازگاری فیلم با سرعت خط |
| فقط بعضی بستهها باز میشوند | آلودگی محل دوخت، چروک و فشار غیریکنواخت |
| فیلم جمع یا سوراخ میشود | حرارت بیش از حد یا شرایط نامناسب دوخت |
| دوخت طولی مشکل دارد ولی عرضی خوب است | فرمینگ، مسیر فیلم و تنظیم مجموعه دوخت طولی |
گاهی ساختار OPP/CPP میتواند راهکار مناسبتری باشد، اما این تغییر نباید بدون بررسی انجام شود.
محصول، دستگاه، ضخامت، هزینه و سایر نیازهای بسته باید همزمان در نظر گرفته شوند.
اگر پس از تنظیم صحیح دستگاه، فیلم فعلی همچنان نتواند دوخت مورد نیاز را ایجاد کند، باید سازگاری ساختار با کاربرد بررسی شود.
در این مرحله ممکن است تغییر گرید یا استفاده از ساختار چندلایه منطقیتر باشد.
بررسی کنید لایه داخلی واقعاً دوختپذیر باشد.
دما، فشار و سرعت را کنترل کنید.
چروک، کشش و محل قرارگیری فیلم بررسی شود.
استحکام دوخت در سرعت واقعی تولید ارزیابی شود.
مشخصات دستگاه و کاربرد را قبل از تولید اعلام کنید و تنها عبارت «OPP» را بهعنوان مشخصات سفارش در نظر نگیرید.
اگر رول فعلی عملکرد خوبی دارد، ارسال نمونه یا مشخصات آن میتواند ریسک انتخاب ساختار اشتباه را کاهش دهد.
قیمت به گرید، ضخامت، ساختار، عرض، تیراژ و فرآیند تولید بستگی دارد.
اگر برای بهبود دوخت نیاز به ساختار چندلایه باشد، نوع لایه دوم و فرآیند لمینت نیز روی هزینه اثر میگذارند.
مشکل دوخت OPP میتواند از خود فیلم، تنظیم دستگاه یا شرایط واقعی بستهبندی باشد.
گرید فیلم، ساختار OPP/CPP، دما، فشار، سرعت، ضخامت، آلودگی محل دوخت و جهت قرارگیری رول از مهمترین مواردی هستند که باید بررسی شوند.
نوع دستگاه، ساختار رول، ضخامت، عرض و مشکل دوخت را ارسال کنید تا ساختار مناسبتر برای سفارش بررسی شود.
استعلام رول OPP مناسب دستگاهممکن است نوع فیلم دوختپذیر نباشد یا دما، فشار، سرعت و شرایط دستگاه مناسب نباشند.
خیر، گریدها و ساختارهای مختلف میتوانند رفتار دوخت متفاوتی داشته باشند.
نه همیشه. دمای بیش از حد حتی میتواند باعث آسیب و تغییر شکل فیلم شود.
CPP در بسیاری از ساختارهای لمینتی بهعنوان لایه داخلی دوختپذیر استفاده میشود.
کاهش زمان تماس فک با فیلم میتواند باعث انتقال حرارت ناکافی شود.
بله، پودر، چربی و ذرات محصول میتوانند بین سطوح دوخت قرار گرفته و اتصال را ضعیف کنند.
بله، ضخامت کل ساختار روی انتقال حرارت و رفتار فیلم در دستگاه اثر دارد.
نوع دستگاه، سرعت، محصول، ضخامت، عرض، ساختار و نوع مشکل دوخت از اطلاعات مهم هستند.